I. خام مال کی تیاری (اپنی مرضی کے مطابق فارمولیشن)
بنیادی خام مال کی تین قسمیں آپریٹنگ حالات کے مطابق درست طور پر متناسب ہیں:
ربڑ کا خام مال
بیس ربڑ (قدرتی ربڑ/این آر، ایس بی آر، ای پی ڈی ایم، این بی آر) + مضبوط کرنے والے ایجنٹ (کاربن بلیک، سلیکا) + ولکنائزیشن سسٹم (سلفر، ایکسلریٹر) + فنکشنل ایڈیٹیو (اینٹی آکسیڈینٹ، لباس مزاحم ایجنٹ، شعلہ retardants، پلاسٹکائزر)۔
اطلاق کے لحاظ سے تفریق: ٹاپ کور ربڑ (پہننے اور اثر کے خلاف مزاحمت)، نیچے کور ربڑ (کم رگڑ)، اور کور/سکم ربڑ (خاص طور پر لاش کے ساتھ جوڑنے کے لیے)۔
کاراسس بیس میٹریلز
فیبرک کور: پالئیےسٹر (EP)، نایلان (NN)، یا سوتی کینوس؛ اعلی طاقت، کثیر پرت بوجھ برداشت کرنے کی صلاحیت فراہم کرتا ہے۔
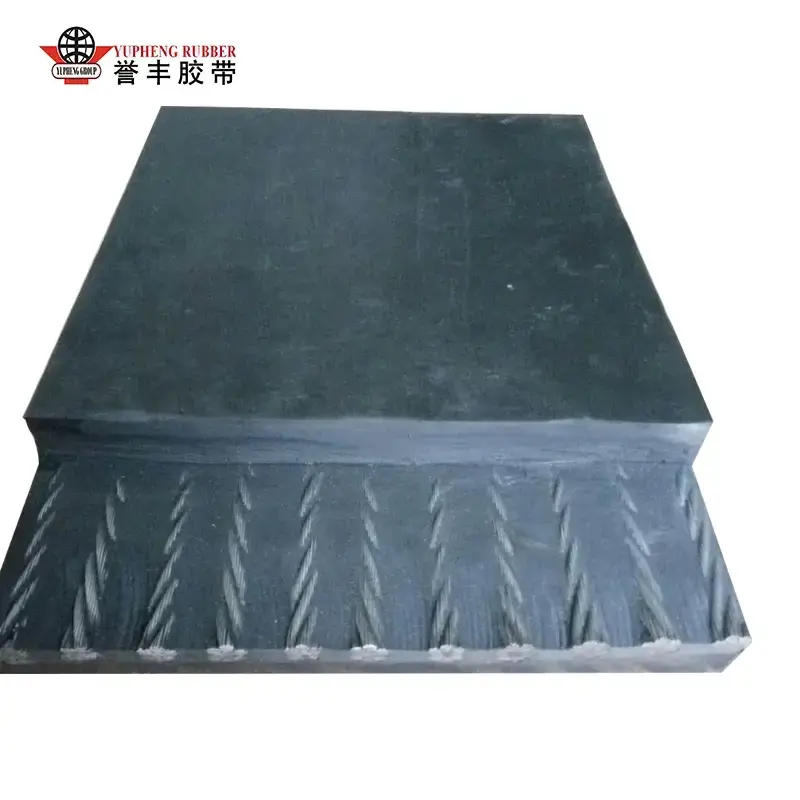
سٹیل کی ہڈی کور: جستی سٹیل ڈوری؛ لمبی دوری، ہائی ٹینشن مائننگ ایپلی کیشنز کے لیے ڈیزائن کیا گیا ہے۔
بانڈنگ ایجنٹس
RFL ڈپ سلوشن (Resorcinol-Formaldehyde-Latex): ربڑ اور تانے بانے یا سٹیل کی ڈوریوں کے درمیان ڈیلامینیشن کو روکتا ہے۔
II اختلاط کا عمل (ربڑ کے مرکب کی تیاری؛ بنیادی خصوصیات کا تعین کرتا ہے)
خام مال کا وزن کیا جاتا ہے اور ایک منسلک اندرونی مکسر میں کھلایا جاتا ہے۔ اختلاط اعلی درجہ حرارت (120-160 ° C) اور 10-15 منٹ کے لئے اعلی دباؤ پر ہوتا ہے تاکہ یہ یقینی بنایا جا سکے کہ کاربن بلیک اور اضافی اشیاء کو بنیادی ربڑ کے اندر پوری طرح سے منتشر کیا جاتا ہے، جمع ہونے یا قبل از وقت ولکنائزیشن (جھلسنے) کو روکتا ہے۔
اندرونی دباؤ کو دور کرنے کے لیے مرکب کو مزید مکس کرنے اور ٹھنڈا کرنے کے لیے ایک کھلی چکی میں ڈالا جاتا ہے۔
ایک شیٹنگ مشین کمپاؤنڈ کو مقررہ موٹائی کی چادروں میں دباتی ہے۔ ان کو ٹھنڈا کیا جاتا ہے اور پلاسٹکٹی کو مستحکم کرنے کے لیے 4-24 گھنٹے تک آرام/پخت ہونے کی اجازت دی جاتی ہے۔
نمونے سختی، تناؤ کی طاقت، اور چپکنے والی طاقت کے لیے جانچے جاتے ہیں۔ غیر معیاری بیچوں کو دوبارہ پروسیس کیا جاتا ہے، جبکہ کوالیفائیڈ شیٹس کو مستقبل کے استعمال کے لیے زمرہ کے لحاظ سے محفوظ کیا جاتا ہے۔
III لاش سے پہلے کا علاج (بانڈنگ مضبوطی کو بڑھانے کے لیے اہم)
1) فیبرک کینوس پری ٹریٹمنٹ
کینوس کو چپٹا اور کٹایا جاتا ہے، پھر اسے RFL ڈپ ٹینک میں ڈبو کر خشک کیا جاتا ہے۔ یہ کینوس کے ریشوں کی سطح پر ایک بانڈنگ فلم بناتا ہے، جو بعد میں آنے والے ڈیلامینیشن یا علیحدگی کو روکتا ہے۔ 2) سٹیل کیبل پری ٹریٹمنٹ
جستی سٹیل کی کیبلز کو ڈیگریسنگ اور ڈیرسٹنگ سے گزرنا پڑتا ہے، اس کے بعد فاسفیٹ کی ایک کھردری پرت بنائی جاتی ہے جو بنیادی ربڑ کے ساتھ گھسنے والی چپکنے کو نمایاں طور پر بڑھاتی ہے۔ اگلے مرحلے کی تیاری میں تمام کیبلز کو یکساں تناؤ کے تحت سیدھا کیا جاتا ہے۔
چہارم کیلنڈرنگ + تشکیل (گرین بیلٹ بنانے کے لیے پرتوں والی اسمبلی)
آپشن A: فیبرک کورکنویئر بیلٹتشکیل
فور رول کیلنڈر کے ذریعے ربڑ کی کوٹنگ: پہلے سے علاج شدہ کینوس ایک مستقل رفتار سے کیلنڈرنگ رولز سے گزرتا ہے، جس میں کور ربڑ کی ایک پتلی تہہ دونوں طرف یکساں طور پر لگائی جاتی ہے تاکہ سنگل یا ڈبل رخا ربڑ والا کپڑا تیار کیا جا سکے۔
ملٹی لیئر اسمبلی: ربڑ کے بنے ہوئے تانے بانے کی تہوں کو ڈیزائن کے مطابق سیدھ میں اور اسٹیک کیا جاتا ہے (مثلاً، 3، 4، یا 5 پرتیں)، کور ربڑ کی ایک پتلی کوٹنگ کے ساتھ تہوں کے درمیان پھنسی ہوا کو نکالنے کے لیے لگایا جاتا ہے۔
نیچے اور اوپری کور ربڑ کی پرتیں لگائی جاتی ہیں (سب سے اوپر کی تہہ پہننے کے لیے مزاحم ہوتی ہے)، اور اطراف کو سیل کرنے کے لیے کنارے کا ربڑ لگایا جاتا ہے۔
کولڈ پریسنگ رولز ہوا کے بلبلوں اور جھریوں کو ختم کرنے کے لیے اسمبلی کو کمپیکٹ کرتے ہیں، جس سے غیر وولکینائزڈ گرین بیلٹ بنتی ہے۔
آپشن B: اسٹیل کیبل کور کنویئر بیلٹ کی تشکیل (اعلی طاقت کی درخواست)
یکساں بوجھ کی تقسیم کو یقینی بنانے کے لیے ایک سے زیادہ سٹیل کیبلز کو مساوی وقفوں اور فارمنگ ٹیبل پر مستقل تناؤ پر ترتیب دیا جاتا ہے۔
کور ربڑ کی ایک نچلی تہہ بچھائی جاتی ہے، کیبلز کو ربڑ میں فلیٹ ایمبیڈ کیا جاتا ہے، اور کیبلز کے درمیان خلا کو پُر کرنے کے لیے ایک انٹرمیڈیٹ فلر ربڑ کی تہہ لگائی جاتی ہے۔
موٹی اوپر اور نیچے ربڑ کی تہوں اور سائیڈ ایج سیل کرنے والا ربڑ لگایا جاتا ہے۔
ویکیوم کولڈ پریسنگ اسمبلی کو مضبوط کرتا ہے، ہوا کی جیبوں کو روکتا ہے یا کیبلز اور ربڑ کے درمیان چھالے پڑتے ہیں۔
خصوصی مشتق مصنوعات
سائیڈ والز، کلیٹس اور پیٹرن والی ربڑ کی چادریں تشکیل کے دوران ایک ساتھ نصب کی جاتی ہیں تاکہ انٹیگریٹڈ نیم تیار اینٹی سلپ یا کھڑی مائل تیار کی جا سکے۔کنویئر بیلٹ.
V. ولکنائزیشن (بنیادی علاج کا عمل؛ مستقل ربڑ کراس لنکنگ)
Vulcanization ایک اہم مرحلہ ہے جو "نرم خام ربڑ خالی" کو ایک اعلی طاقت کی تیار شدہ مصنوعات میں تبدیل کرتا ہے۔ دو مرکزی دھارے کے سامان کا استعمال کیا جاتا ہے:
فلیٹ بیڈ ولکنائزنگ پریس (بیچ کا عمل؛ چھوٹی سے درمیانی چوڑائی یا خاص بیلٹ کے لیے)
بیلٹ خالی کثیر پرت گرم پلیٹین کے درمیان رکھا جاتا ہے. عمل کے حالات: درجہ حرارت 140–160 °C، دباؤ 1.5–3 MPa، اور موٹائی کے لحاظ سے ولکنائزیشن کا وقت 15 سے 60 منٹ تک۔ اعلی درجہ حرارت اور دباؤ کے تحت، ربڑ کے مالیکیول آپس میں جڑ جاتے ہیں، ربڑ کی تہوں اور کمک کے ڈھانچے کو یکجا کر دیتے ہیں۔
مسلسل ڈرم ولکنائزر (لمبی دوری کے معیاری فلیٹ بیلٹ کی بڑے پیمانے پر پیداوار)
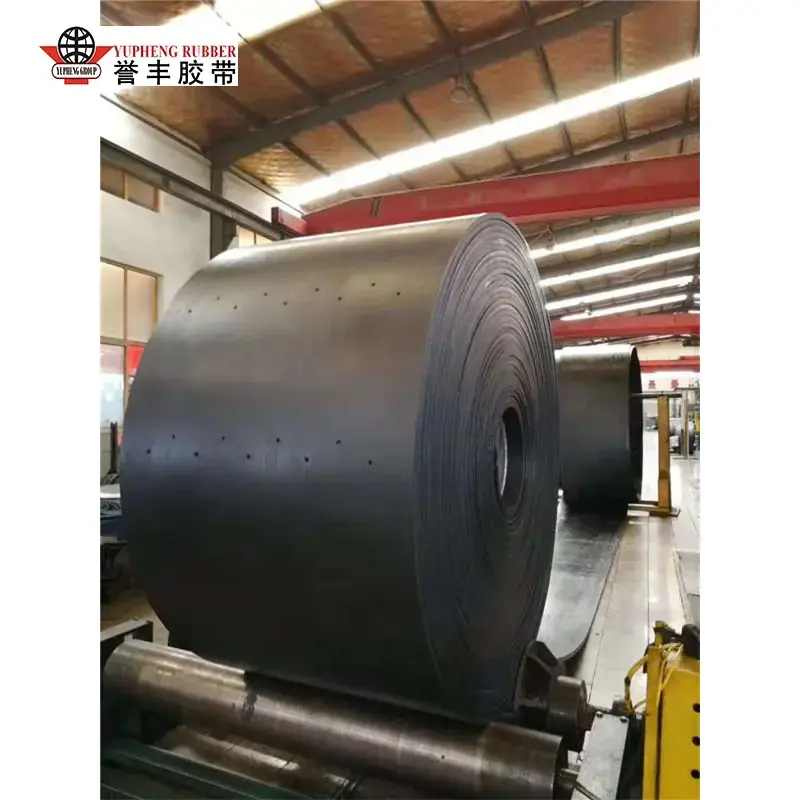
اسٹیل کی بیلٹ بیلٹ کو مسلسل رفتار سے ایک گرم، دباؤ والے ڈرم پر بلا روک ٹوک ولکنائزیشن کے لیے کھینچتی ہے۔ یہ طریقہ لمبے کنویئر بیلٹس (لمبائی کلومیٹر) کے لیے موزوں ہے، یکساں موٹائی اور سیکشنل جوڑوں کی عدم موجودگی کو یقینی بناتا ہے۔
ولکنائزیشن کے بعد، بیلٹ کو تھرمل پھیلاؤ اور سکڑاؤ کی وجہ سے ہونے والی کریکنگ یا خرابی کو روکنے کے لیے ایک سست، بتدریج ٹھنڈک کے عمل سے گزرنا پڑتا ہے۔
VI پوسٹ پروسیسنگ اور فنشنگ
کولنگ اور سیٹنگ: درجہ حرارت کو مکمل طور پر کم کرنے اور اندرونی وولکینائزیشن کے دباؤ کو دور کرنے کے لیے ہوا یا پانی کی ٹھنڈک؛
کنارے تراشنا: بیلٹ کی چوڑائی کو معیاری بنانے کے لیے دونوں اطراف سے اضافی فلیش/بررز کو ہٹانا؛
سطح کا علاج: پیسنا، پالش کرنا، اور نشان لگانا (پرنٹنگ ماڈل، طاقت کی درجہ بندی، وضاحتیں، اور پیداوار کی تاریخ)؛
خصوصی پروسیسنگ: سوراخ کرنا، مخصوص لمبائی تک کاٹنا، اور ضرورت کے مطابق تیار جوڑوں کو گرم کرنا۔
-